客户需求
汽车上用量很大的小件:内饰板卡扣、线束固定卡、管路管夹。工人装配时是直接用手按进钣金孔里的,要求一按就到位、不断脚;装上以后要经得起几年的颠簸、冷热交替,不能松,不能异响。
生产中的问题
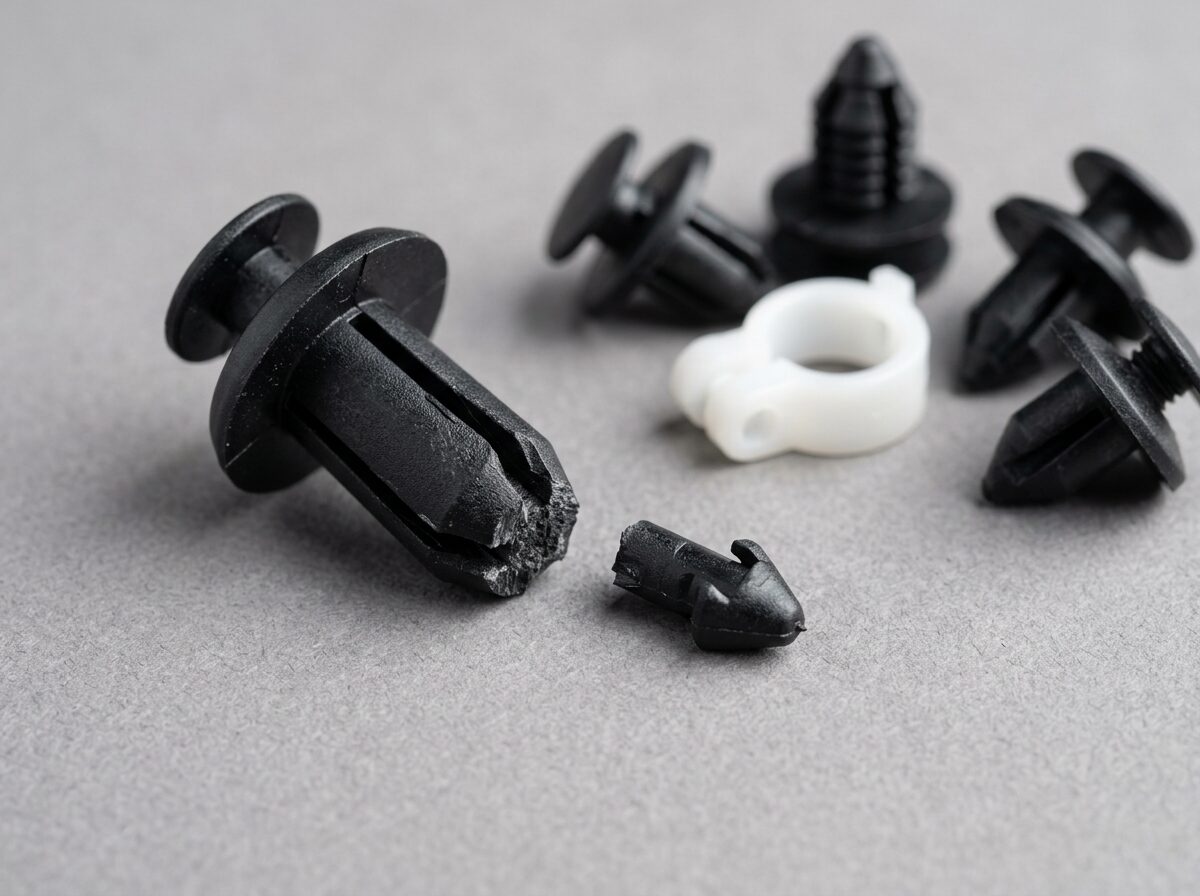
问题出在装配线上:卡扣按下去,卡脚从根部断了,断的那半截还掉进车身里。冬天、或者车间比较干燥的时候断得更多,新出模的件比放了一阵的件更容易断。
客户之前自己试过换一种“软一点”的料,断脚确实少了,但新的问题来了:卡扣拔出力不够,路试后有松动、有异响。
看断件,断口集中在卡脚根部的直角过渡处——这里应力最集中;断面平整没有拉丝,是脆断。说明原来的料太“刚”,后来的料又太“软”,都没跟这个零件的结构匹配上。
改性方案
卡扣要的是“刚中带韧”:按的时候能弯、不断,弹回来又要有力。
我们用 PA6 做基料,选和尼龙相容性好的增韧剂,从低到高做几个梯度,每个梯度都注塑成真实卡扣,而不是只打标准样条——因为样条数据好看,不代表卡扣在钣金孔里能过。
每一档都做三件事:常温装配、冷冻后装配、装上后测拔出力。找到装配不断、拔出力又不掉的那个区间。
发动机舱附近温度高的卡扣,在这个基础上加热稳定体系;需要更大保持力的管夹,用少量玻纤和增韧复配。另外也建议客户把卡脚根部的直角改成小圆角,减少应力集中。
解决效果
定下的配方装配时不再断脚,冷冻后装配也能顺利卡入,拔出力回到要求范围内,路试松动和异响的问题随之解决。最后按安装位置分成车内、车身、发动机舱周边几档材料,一套方案覆盖了客户这一类卡扣。
处理过程
- 收断件和装配视频,确认断裂位置与断口形态
- 对照零件结构找应力集中点
- 增韧剂梯度打样,用真实卡扣做常温/冷冻装配和拔出力测试
- 按安装位置分档定配方,给出结构圆角建议,批量供货。
| 指标 | 改进前 | 改进后 |
|---|---|---|
| 装配 | 卡脚根部断裂 | 顺利卡入不断裂 |
| 保持力 | 换软料后易松脱 | 刚韧平衡不松脱 |
| 材料 | 普通 PA6 | 增韧 / 增强增韧 PA6、PA66 |