Задача клиента
Широко используемые небольшие детали в автомобилях: защелки внутренних панелей, фиксаторы жгутов проводов, клипсы для шлангов и трубок. При сборке рабочие вручную вдавливают их в отверстия кузова; требуется, чтобы деталь встала на место с одного нажатия без поломки усиков. После установки она должна выдерживать годы вибрации и перепадов температур — не ослабевать и не издавать посторонних звуков.
Проблема в производстве
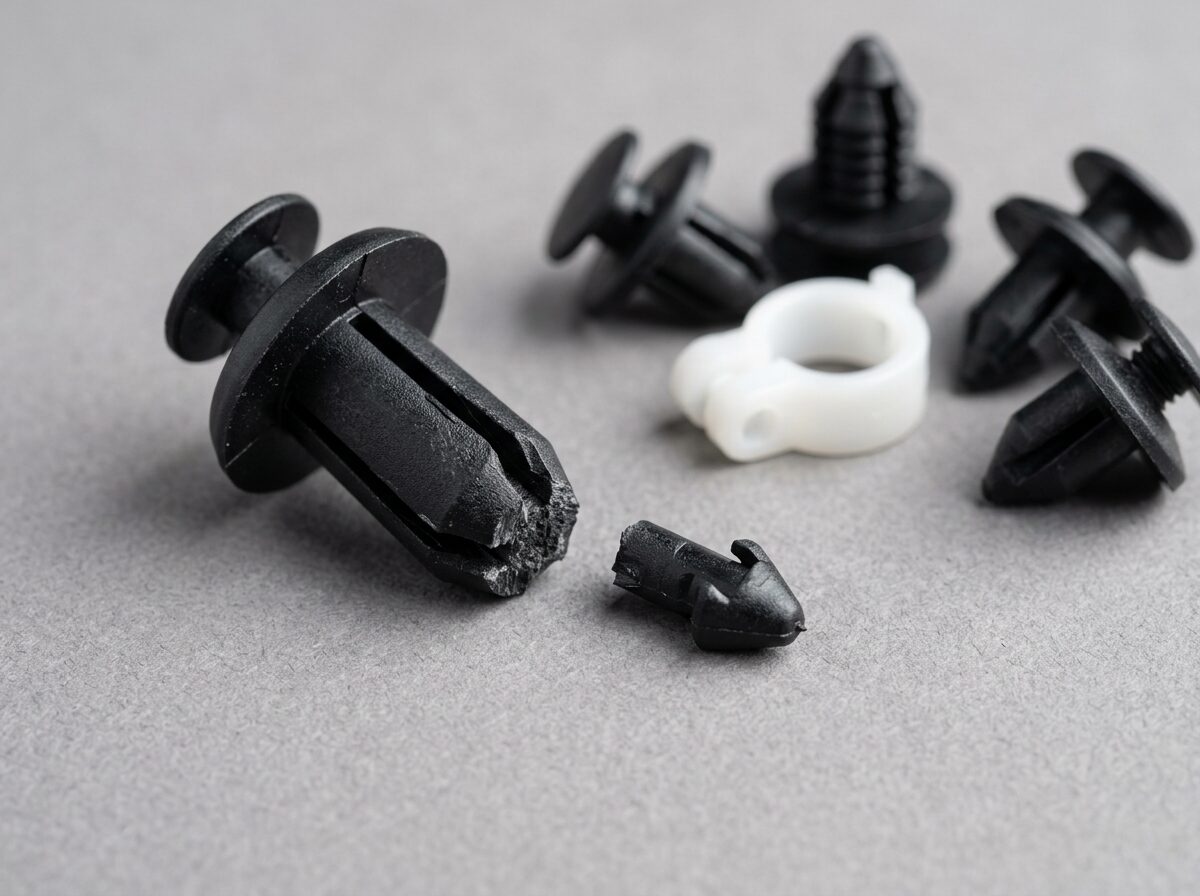
Проблема возникла на сборочной линии: при нажатии на защелку усик ломался у основания, и отломанная часть падала внутрь кузова. Поломки учащались зимой или в сухом цехе; свежеотформованные детали ломались чаще, чем те, что полежали.
Клиент ранее самостоятельно пробовал более «мягкий» материал — поломки усиков действительно сократились, но появилась новая проблема: недостаточное усилие извлечения защелки, после дорожных испытаний наблюдались ослабление и посторонние звуки.
Осмотр сломанных деталей показал, что излом сосредоточен в зоне прямого угла у основания усика — месте максимальной концентрации напряжений. Поверхность излома ровная, без следов вытягивания — это хрупкое разрушение. Это указывает на то, что исходный материал был слишком «жестким», а последующий — слишком «мягким»; ни один из них не соответствовал конструкции данной детали.
Решение модификацией
Защелка должна быть «жесткой, но с вязкостью»: гнуться при нажатии, не ломаться, и при этом упруго возвращаться с достаточным усилием.
Мы использовали PA6 в качестве базового полимера и выбрали эластификатор с хорошей совместимостью с нейлоном. Создали несколько градаций содержания — от низкого к высокому. Каждую градацию перерабатывали литьем под давлением в реальные защелки, а не только в стандартные образцы, поскольку хорошие данные образцов не гарантируют, что защелка пройдет испытание в отверстии кузова.
Для каждой градации выполняли три проверки: сборку при комнатной температуре, сборку после заморозки и измерение усилия извлечения после установки. Таким образом определили диапазон, в котором защелка не ломается при сборке и усилие извлечения не падает.
Для защелок в зоне двигателя с высокой температурой в эту основу добавили систему термостабилизации. Для клипс, требующих большего удерживающего усилия, применили комбинацию небольшого количества стекловолокна и эластификатора. Также рекомендовали клиенту заменить прямой угол у основания усика на небольшой радиус для снижения концентрации напряжений.
Результат
Подобранная рецептура исключила поломку усиков при сборке; детали успешно устанавливались даже после заморозки. Усилие извлечения вернулось в требуемый диапазон, а проблемы ослабления и посторонних звуков после дорожных испытаний были устранены. В итоге материалы были разделены на несколько категорий по месту установки: салон, кузов, зона двигателя — одно решение покрыло весь спектр защелок клиента.
Ход работы
- Сбор сломанных деталей и видео сборки, подтверждение места и характера излома
- Выявление точек концентрации напряжений в конструкции детали
- Изготовление образцов с градацией эластификатора, испытания на реальных защелках: сборка при комнатной температуре/после заморозки и измерение усилия извлечения
- Разделение рецептур по месту установки, рекомендации по скруглению углов, серийные поставки.
| Показатель | До | После |
|---|---|---|
| Сборка | Поломка усика у основания | Успешная фиксация без поломки |
| Удерживающее усилие | Ослабление после замены на мягкий материал | Сбалансированная жесткость и вязкость без ослабления |
| Материал | Обычный PA6 | Эластифицированный / усиленный эластифицированный PA6, PA66 |