고객 요구
자동차에 다량 사용되는 소형 부품: 내장재 클립, 와이어 하네스 고정 클립, 배선/호스 클램프. 작업자가 조립 시 금속판 구멍에 손으로 직접 눌러 끼우므로 한 번에 정확히 체결되고 다리가 부러지지 않아야 합니다. 장착 후에는 수년간의 진동과 온도 변화를 견디며 헐거워지거나 이음이 발생하지 않아야 합니다.
생산 중 문제
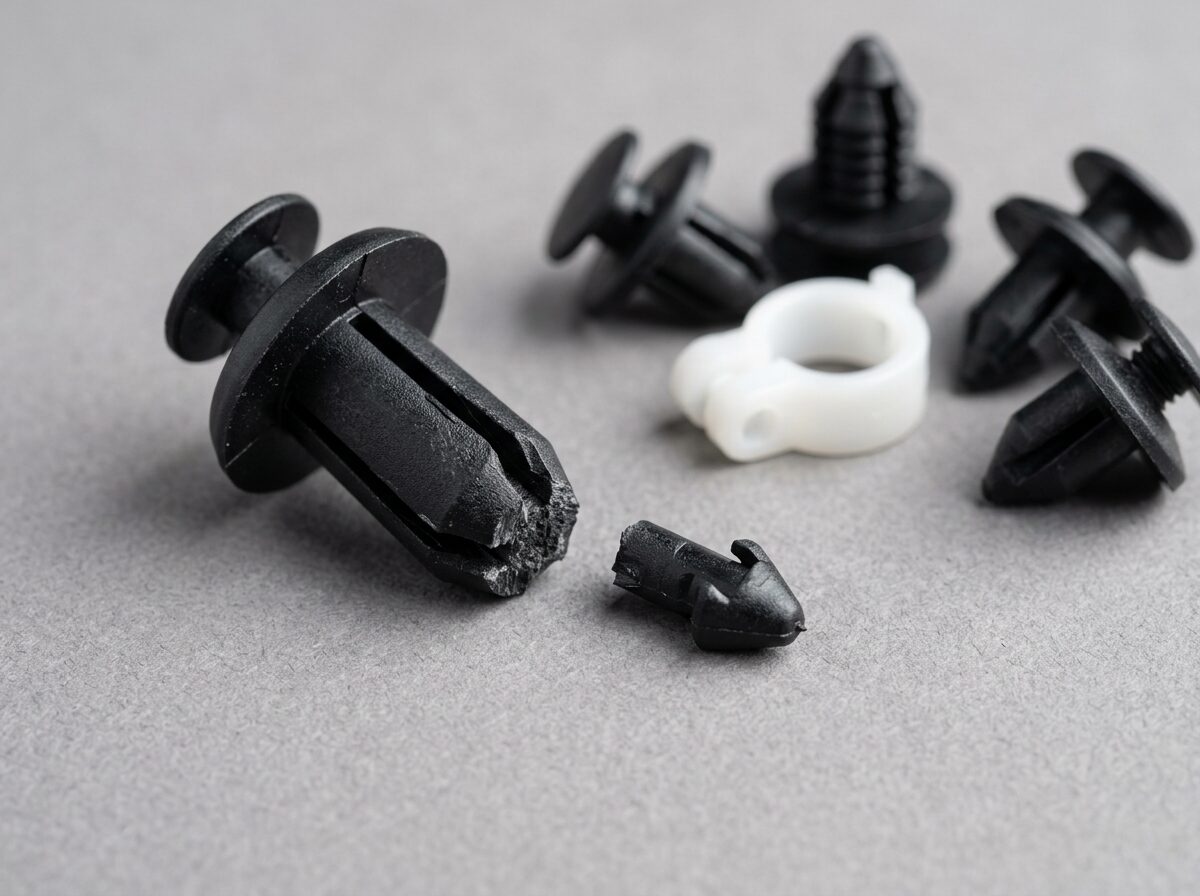
문제는 조립 라인에서 발생했습니다. 클립을 누르자 클립 다리가 뿌리 부분에서 부러졌고, 부러진 조각이 차체 내부로 떨어졌습니다. 겨울철이나 작업장이 건조한 경우 파손이 더 잦았으며, 금형에서 갓 취출된 부품이 일정 시간 방치된 부품보다 더 쉽게 부러졌습니다.
고객은 이전에 '더 유연한' 소재로 자체 교체를 시도했고, 다리 파손은 줄었지만 새로운 문제가 발생했습니다. 클립의 이탈(인발)력이 부족해져 주행 테스트 후 헐거워지고 이음이 발생한 것입니다.
파손 부품을 검사한 결과, 파단면이 응력이 가장 집중되는 클립 다리 뿌리의 직각 전이부에 집중되어 있었습니다. 파단면은 평탄하고 넥킹(연신)이 없어 취성 파괴임을 보여줍니다. 이는 기존 소재가 너무 '강성'했고, 이후 대체 소재는 너무 '유연'하여 어느 쪽도 부품 형상과 정합되지 않았음을 의미합니다.
개질 솔루션
클립에 요구되는 것은 '강하면서도 인성 있는' 특성입니다. 눌릴 때 휘어지되 부러지지 않고, 복원 시 충분한 유지력을 가져야 합니다.
PA6를 베이스 수지로 사용하고 나일론과 상용성이 우수한 내충격성 개질제(터프너)를 저함량에서 고함량까지 여러 구배로 배합했습니다. 각 구배는 표준 시편이 아닌 실제 클립으로 사출 성형했습니다. 시편 데이터가 우수해도 실제 클립이 금속판 구멍에서 요구 성능을 충족하는지 보장할 수 없기 때문입니다.
각 배합에 대해 세 가지 테스트를 수행했습니다: 상온 조립, 냉동 후 조립, 장착 후 인발력 측정. 이를 통해 조립 중 파손이 없고 인발력도 기준을 충족하는 구간을 찾았습니다.
엔진룸 주변과 같이 고온에 노출되는 클립에는 이 기본 배합에 열안정제 시스템을 추가했습니다. 더 높은 유지력이 필요한 호스 클램프에는 소량의 유리 섬유와 내충격성 개질제를 병용했습니다. 또한 클립 다리 뿌리의 직각을 작은 라운드(필렛)로 변경하여 응력 집중을 줄일 것을 권장했습니다.
개선 효과
확정된 배합으로 조립 시 다리 파손이 발생하지 않았고, 냉동 후 조립에서도 원활하게 체결되었습니다. 인발력도 요구 범위 내로 회복되었으며, 주행 테스트 중 헐거움과 이음 문제가 해결되었습니다. 최종적으로는 설치 위치(차내, 차체, 엔진룸 주변)에 따라 재질을 등급화하여, 하나의 솔루션 세트로 고객의 해당 클립 제품군 전체를 커버할 수 있었습니다.
진행 과정
- 파손 부품과 조립 영상을 수집하여 파손 위치와 파단면 형태 확인
- 부품 형상 분석을 통해 응력 집중 지점 파악
- 내충격성 개질제 구배 시험 사출 및 실제 클립으로 상온/냉동 조립 및 인발력 테스트
- 설치 위치별 재질 등급 확정, 구조 라운드 개선 제안, 양산 공급
| 항목 | 개선 전 | 개선 후 |
|---|---|---|
| 조립성 | 클립 다리 뿌리 파손 | 파손 없이 원활한 체결 |
| 유지력(이탈력) | 연질 소재 교체 후 헐거워짐 | 강성-인성 밸런스로 이탈 방지 |
| 소재 | 일반 PA6 | 내충격 개질 / 강화·내충격 개질 PA6, PA66 |