Kundenanforderung
Schwarze Gehäuse von Elektrowerkzeugen wie Bohrmaschinen und Winkelschleifern. Das Gehäuse muss Stürze aushalten und den Motor fixieren, daher wird glasfaserverstärktes Polyamid verwendet. Gleichzeitig ist es die Stelle, die der Verbraucher zuerst sieht und täglich in der Hand hält – die Marke legt großen Wert auf die Optik: gleichmäßiges mattes Schwarz, ohne Weißverfärbungen oder Flecken.
Problem in der Produktion
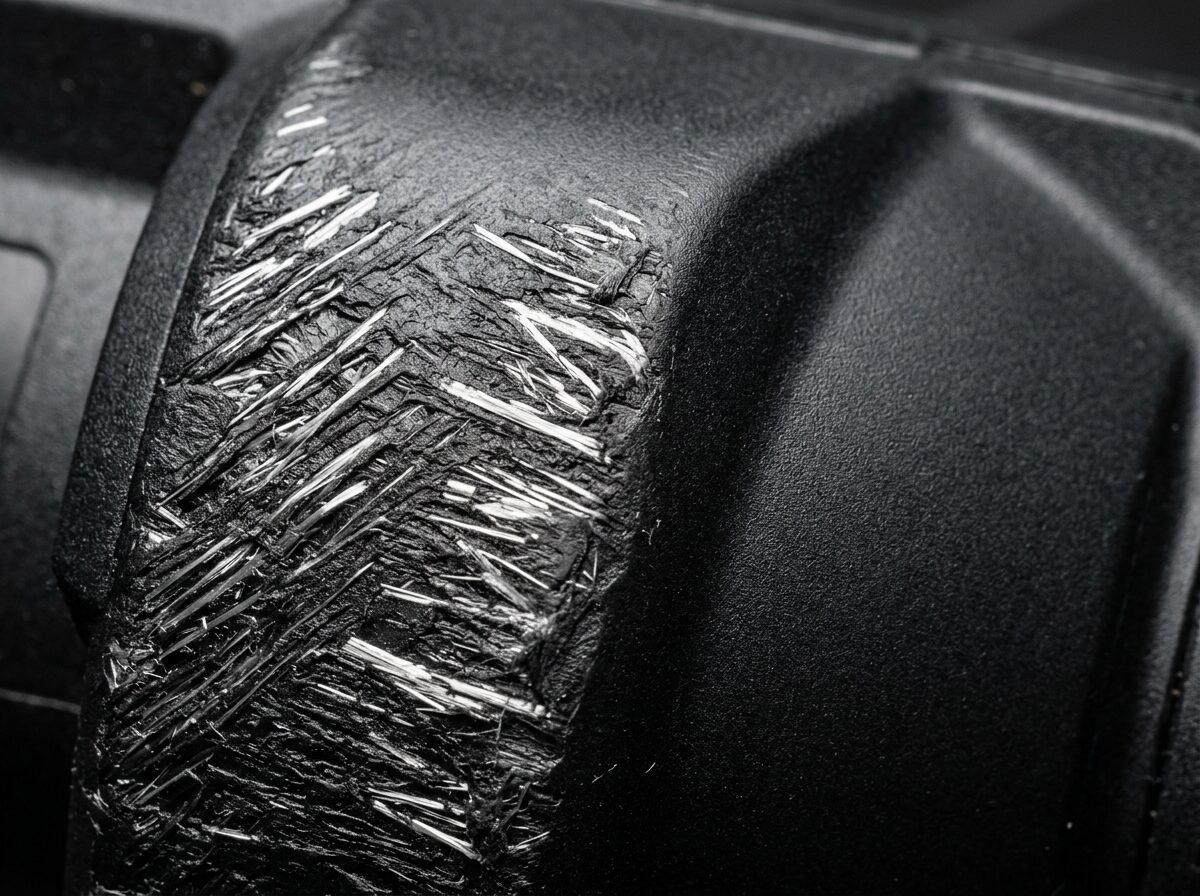
Bei den spritzgegossenen Gehäusen ist die Oberfläche in der Nähe des Angusses akzeptabel, wird jedoch zum Fließende hin zunehmend schlechter: silbrig-weiße Faserlinien auf der Oberfläche, die sich rau anfühlen, besonders an Bindenähten und Ecken. Wareneingangsprüfungen führen zu wiederholten Rückweisungen; die Fabrik muss sortieren, nacharbeiten oder eine Lackierung aufbringen, um die Fehler zu überdecken – Kosten und Lieferzeiten werden untragbar.
Vor Ort wird zuerst der Prozess ausgeschlossen: Eine Erhöhung der Werkzeugtemperatur reduziert das Floating leicht, verlängert jedoch die Zykluszeit und senkt die Produktion; zudem bleibt das Problem an den am weitesten von der Werkzeugtemperatur entfernten Stellen bestehen. Anschließend werden verschiedene Materialchargen mit demselben Werkzeug getestet – die Unterschiede sind deutlich. Dies zeigt, dass das Problem hauptsächlich im Material liegt: Die Glasfaser und das Polyamid sind nicht ausreichend verbunden; während des Fließens der Schmelze wandern die Fasern nach vorne und werden beim Kontakt mit der relativ kühlen Werkzeugoberfläche sofort eingefroren, bevor sie von der Matrix umhüllt werden können – sie bleiben also außen sichtbar.
Modifizierungslösung
Die Idee ist, dass Glasfaser und Harz gemeinsam fließen.
Zunächst wird eine Glasfaser mit besser abgestimmter Haftvermittlerbehandlung gewählt und ein Kompatibilisator in die Rezeptur gegeben, um die Grenzflächenbindung zwischen Glasfaser und Polyamid zu stärken. Zusätzlich werden Anti-Floating-Additive und geeignete Gleit- und Dispergiermittel eingesetzt, um die Fließfähigkeit der Schmelze zu verbessern und die Fasern besser einzuhüllen.
Für Gehäuse mit besonders hohen optischen Anforderungen kann der Glasfaseranteil zudem reduziert und die Steifigkeit durch mineralische Füllstoffe kompensiert werden – die Festigkeit muss ausreichen, nicht maximal sein.
Nach der Materialoptimierung wird gemeinsam mit dem Kunden der Spritzguss feinjustiert: Erhöhung der Werkzeugtemperatur und schnellere Einspritzgeschwindigkeit, sodass die Kavität gefüllt ist, bevor die Oberfläche erstarrt.
Ergebnis
Nach dem Einsatz des neuen Materials sind die silbrig-weißen Faserlinien am Fließende und an Bindenähten deutlich reduziert; auf großen Flächen sind sie kaum noch sichtbar. Die Sichtteile können direkt montiert und versendet werden – Sortierung und Lackierung entfallen. Festigkeit und Sturzeigenschaften des Gehäuses bleiben im geforderten Rahmen, und die Schwarztöne sind über Chargen hinweg konsistenter.
Vorgehen
- Fehlerhafte Teile sammeln, Positionen des Floations markieren und mit Angusspunkt und Fließrichtung abgleichen
- Materialwechsel und Werkzeugtemperaturvariation mit demselben Werkzeug, um Material- von Prozessproblemen zu unterscheiden
- Muster mit reduziertem Floating herstellen und Empfehlungen für Werkzeugtemperatur und Einspritzgeschwindigkeit geben
- Nach bestandener Optik-, Festigkeits- und Sturztests Serienlieferung; Farbdifferenzkontrolle der schwarzen Chargen
| Merkmal | Vorher | Nachher |
|---|---|---|
| Oberflächenoptik | Weiße Faserlinien, Flecken | Gleichmäßig feine Oberfläche |
| Nachbearbeitung | Nacharbeit oder Lackierung erforderlich | Direkt formteilfertig |
| Material | Standard-Glasfaser-PA6 | Modifiziertes Glasfaser-PA6 mit reduziertem Floating |