고객 요구
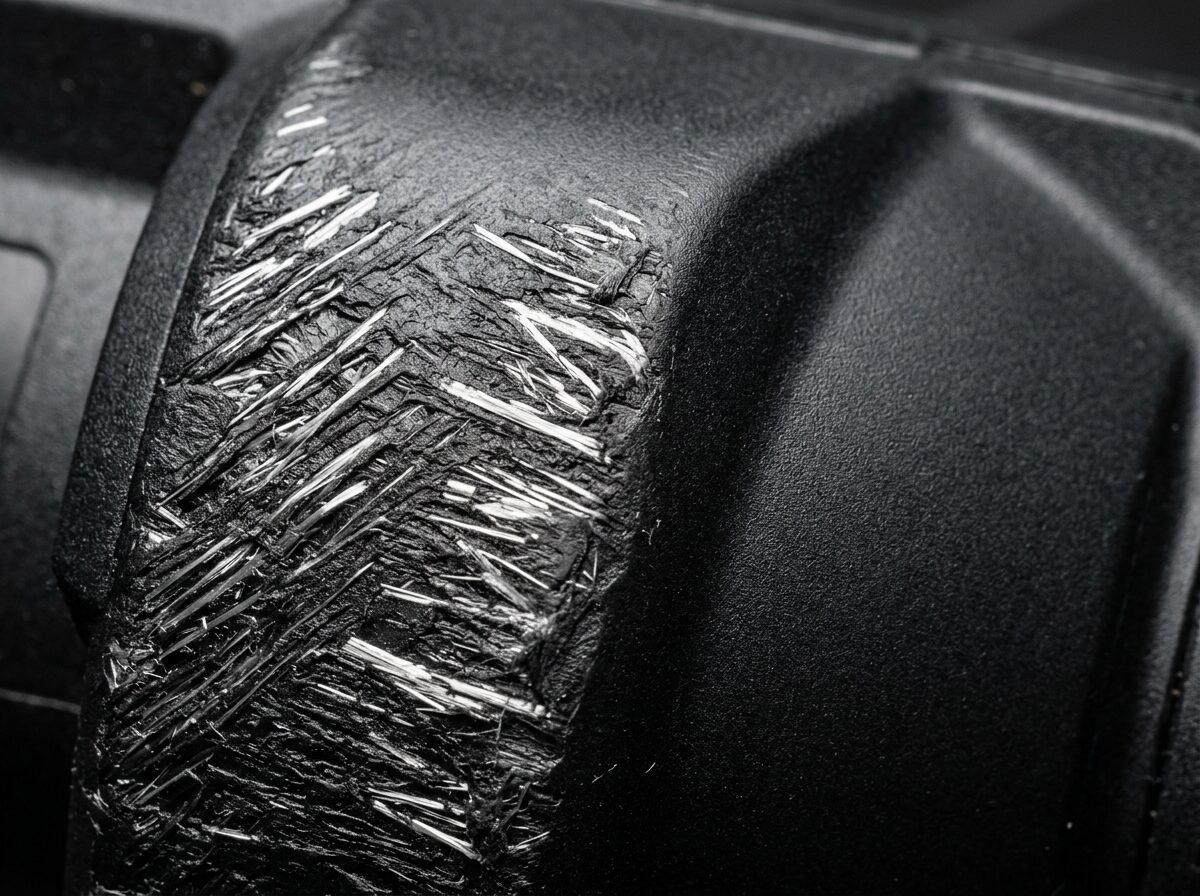
전동 드릴, 앵글 그라인더 같은 전동 공구의 검은색 하우징. 하우징은 낙하 충격을 견디고 모터를 고정해야 하므로 유리섬유 강화 나일론을 사용합니다. 하지만 동시에 소비자가 가장 먼저 눈으로 보고 매일 손에 쥐는 부분이기 때문에, 브랜드사는 외관에 대해 매우 엄격한 기준을 적용합니다. 표면은 균일한 무광 블랙이어야 하며 하얗게 보이거나 얼룩이 져서는 안 됩니다.
생산 중 문제
사출 성형된 하우징은 게이트 근처는 괜찮지만, 수지 흐름 말단으로 갈수록 품질이 떨어집니다. 표면에 은백색 섬유 무늬가 생기고 만져보면 거칠며, 웰드 라인과 모서리 부분에서 가장 두드러집니다. 입고 검사에서 한 배치씩 반품이 발생했고, 공장에서는 선별, 재작업 또는 도색을 통해 이를 감추느라 비용과 납기 측면에서 큰 부담을 겪었습니다.
현장에서 먼저 공정 문제를 배제했습니다. 금형 온도를 높이면 플로우 마크가 다소 줄어들지만, 사이클 타임이 길어져 생산성이 떨어지고 금형 온도의 영향이 가장 적은 구석에서는 여전히 문제가 발생했습니다. 같은 금형에 다른 배치의 소재를 넣어 테스트한 결과 차이가 뚜렷했습니다. 이는 문제의 원인이 주로 소재에 있음을 시사합니다. 유리섬유와 나일론의 결합이 충분히 강하지 않아, 용융 수지가 흐를 때 유리섬유가 앞서 나가다가 상대적으로 차가운 금형 표면에 닿는 순간 동결되어 수지에 포위되기 전에 외부로 노출되는 것입니다.
개질 솔루션
핵심은 유리섬유와 수지가 '함께 움직이도록' 하는 것입니다.
먼저, 커플링제 처리가 더 잘 된 유리섬유로 교체하고, 배합에 상용화제를 첨가하여 유리섬유와 나일론의 계면 결합을 강화합니다. 또한 플로우 마크 방지 첨가제와 적절한 활제 및 분산제를 첨가하여 용융 수지의 유동성을 개선하고 유리섬유를 더 잘 감쌀 수 있도록 합니다.
외관 요구 사항이 특히 높은 하우징의 경우 유리섬유 함량을 적절히 낮추고 무기 충전재로 강성을 보완할 수 있습니다. 강도는 요구 조건을 충족할 수준이면 충분하며, 굳이 유리섬유 함량을 늘릴 필요는 없습니다.
소재 조정 후에는 고객과 함께 사출 조건을 미세 조정합니다. 금형 온도를 적절히 높이고 사출 속도를 빠르게 하여, 용융 수지가 표면에서 응고되기 전에 캐비티를 완전히 채우도록 합니다.
개선 효과
새 소재를 적용한 후, 수지 흐름 말단과 웰드 라인 부위의 은백색 섬유 무늬가 눈에 띄게 옅어졌고, 넓은 면적에서는 거의 보이지 않게 되어 외관 부품을 별도의 후처리 없이 바로 조립하여 출하할 수 있었습니다. 선별 및 도색 공정을 없앨 수 있었습니다. 하우징의 강도와 낙하 성능은 기존 요구 범위 내에서 유지되었고, 블랙 색상의 배치 간 일관성도 개선되었습니다.
진행 과정
- 불량품을 수거하여 플로우 마크 위치를 표시하고, 게이트 및 수지 흐름 방향과 대조
- 동일 금형에 소재를 교체하고 금형 온도를 조정하여 소재 문제인지 공정 문제인지 구분
- 플로우 마크 저감 배합으로 시제품을 제작하고, 동시에 금형 온도 및 사출 속도 권장 사항 제시
- 외관, 강도 및 낙하 테스트 통과 후 양산 공급, 블랙 소재는 배치별 색차 관리 실시
| 항목 | 개선 전 | 개선 후 |
|---|---|---|
| 표면 외관 | 흰색 섬유 무늬, 얼룩 | 표면 균일하고 미세함 |
| 후처리 | 재작업 또는 도색 필요 | 성형 후 바로 출하 |
| 소재 | 일반 유리섬유 PA6 | 저플로우 마크 개질 유리섬유 PA6 |