Задача клиента
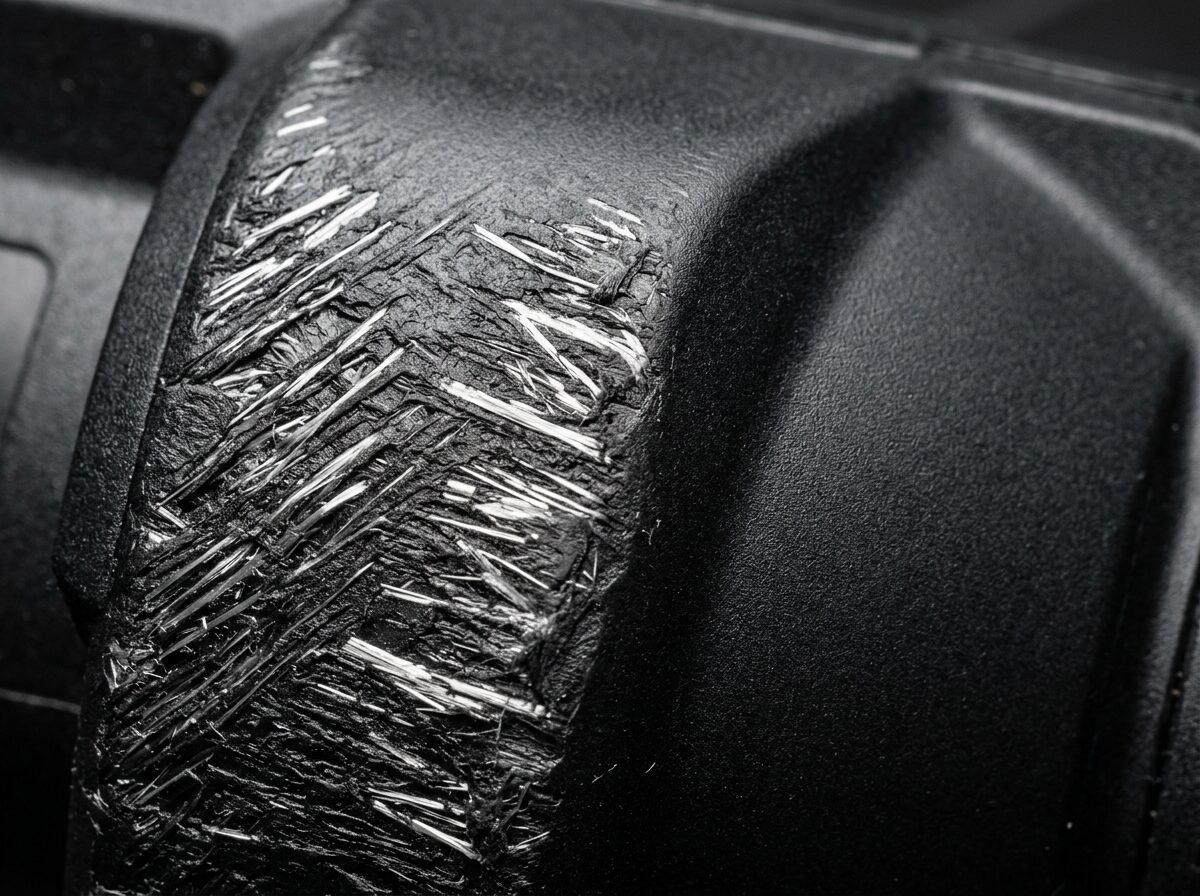
Черные корпуса электроинструментов, таких как дрели и углошлифовальные машины. Корпус должен выдерживать падения и фиксировать двигатель, поэтому используется нейлон, армированный стекловолокном; но это также элемент, который потребитель видит первым и держит в руках каждый день, поэтому бренд предъявляет строгие требования к внешнему виду: равномерная матовая черная поверхность без белесых пятен и разводов.
Проблема в производстве
На отлитых корпусах у литника поверхность еще приемлемая, но чем дальше к концу течения расплава, тем хуже: на поверхности появляются серебристые полосы от волокна, поверхность шероховатая на ощупь, особенно заметно на линиях спая и в углах. Входной контроль партиями возвращает изделия, фабрике приходится сортировать, переделывать или наносить слой краски, чтобы скрыть дефект, что бьет по затратам и срокам.
Сначала исключили технологический фактор: при повышении температуры формы проявление дефекта уменьшалось, но цикл удлинялся, производительность падала, и в самых удаленных от литника зонах дефект все равно оставался. Затем на той же форме испытали разные партии материала — разница была очевидной: значит, проблема в основном в материале: стекловолокно недостаточно прочно «сцеплено» с нейлоном, при течении расплава волокна движутся впереди, и, касаясь относительно холодной поверхности формы, застывают, не успев быть обернутыми полимером, и остаются снаружи.
Решение модификацией
Идея в том, чтобы заставить стекловолокно и полимер «двигаться вместе».
Сначала заменить стекловолокно на более подходящее, обработанное апрофирующим агентом, и добавить в рецептуру компатибилизатор, чтобы упрочнить связь на границе раздела стекловолокно-нейлон; затем добавить анти-флоуринговую добавку и适量 смазочно-диспергирующую присадку, чтобы улучшить текучесть расплава и его способность обволакивать волокно.
Для корпусов с особо высокими требованиями к внешнему виду можно также несколько снизить содержание стекловолокна, компенсируя жесткость минеральным наполнителем — прочности должно быть достаточно, не обязательно максимально набивать стекловолокно.
После оптимизации материала совместно с клиентом корректируется процесс литья:适当 повышается температура формы, увеличивается скорость впрыска, чтобы расплав успел заполнить полость до застывания поверхности.
Результат
После запуска нового материала серебристые полосы на конце течения и в зоне линии спая заметно ослабли, на основной поверхности практически не видны, детали можно сразу собирать и отгружать, исключая операции сортировки и окраски. Прочность корпуса и стойкость к падению остались в заданных пределах, цвет черных партий стал более стабильным.
Ход работы
- Собрать бракованные детали, отметить зоны выступающего волокна, сопоставить с литником и направлением течения
- На той же форме заменить материал и изменить температуру формы, чтобы разделить влияние материала и технологии
- Изготовить опытные образцы с рецептурой, снижающей флоуринг, дать рекомендации по температуре формы и скорости впрыска
- После прохождения испытаний на внешний вид, прочность и падение — запуск серийных поставок, контроль цветового отклонения черного материала по партиям.
| Показатель | До | После |
|---|---|---|
| Внешний вид поверхности | Белые полосы от волокна, разводы | Равномерная, гладкая поверхность |
| Постобработка | Требуется переделка или окраска | Прямая отливка и отгрузка |
| Материал | Обычный стеклонаполненный PA6 | Модифицированный PA6 со сниженным флоурингом |