お客様の要望
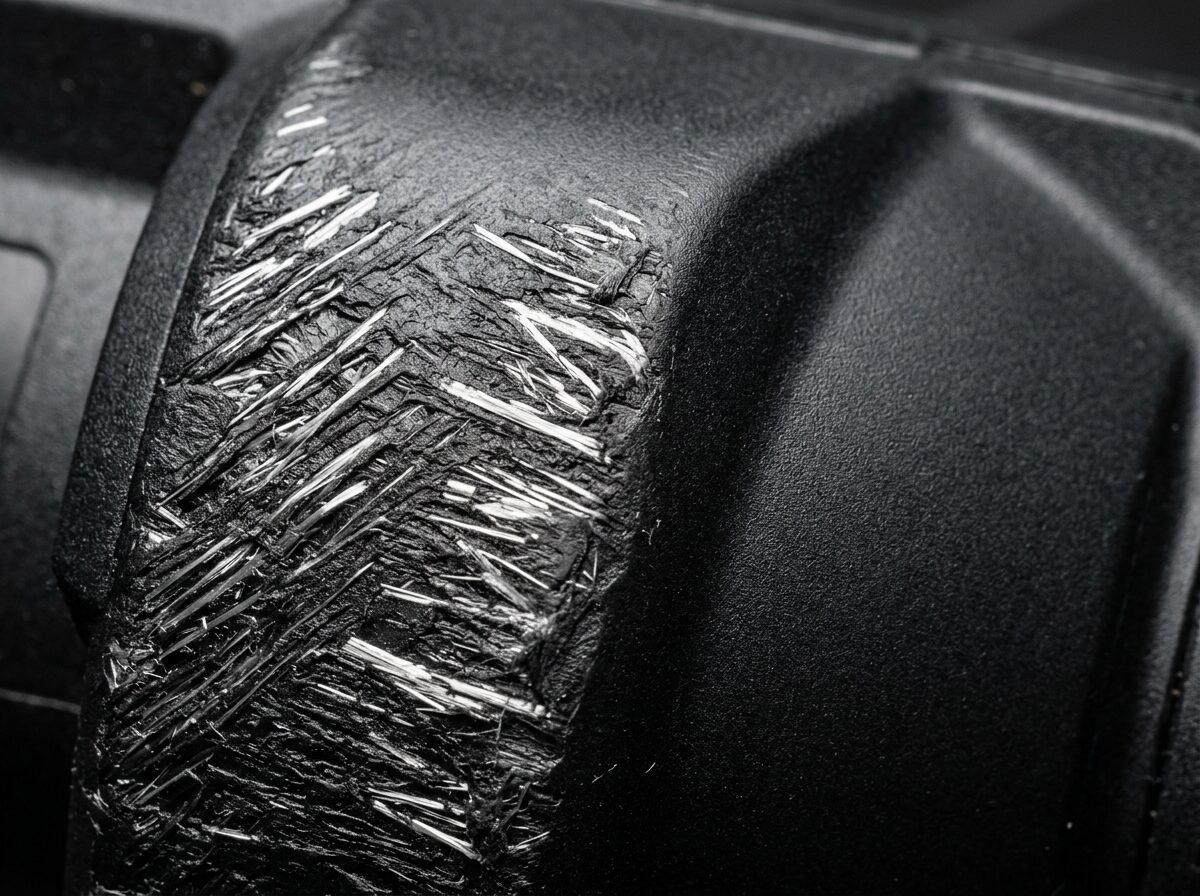
電動ドリルやグラインダーなどの電動工具の黒色ハウジング。ハウジングは落下に耐え、モーターを固定する必要があるため、ガラス繊維強化ナイロンが使用されます。しかし、消費者が最初に目にし、毎日手に取る部分でもあるため、ブランド側は外観に厳しい基準を設けています。表面は均一な艶消しブラックで、白化や曇りがないことが求められます。
生産中の課題
射出成形されたハウジングは、ゲート付近は問題ないものの、溶融樹脂の流動末端に行くほど品質が悪化します。表面に銀白色の繊維模様(フローマーク)が現れ、触るとざらつきがあり、ウェルドラインやコーナー部分で最も顕著です。受入検査ではロット単位で不合格となり、工場では選別や手直し、または塗装で隠す必要があり、コストと納期に大きな負担がかかっていました。
まず成形条件を確認しました。金型温度を上げるとフローマークは軽減されますが、サイクルタイムが長くなり生産性が低下し、さらに金型温度の影響が及びにくい隅部では依然として発生しました。次に、同じ金型で異なるロットの材料をテストしたところ、明確な差が確認されました。これは問題が主に材料側にあることを示しています。ガラス繊維とナイロンの密着性が不十分なため、溶融樹脂が流動する際にガラス繊維が先行し、比較的低温の金型表面に接触すると、樹脂に包み込まれる前に固化してしまい、表面に露出してしまうのです。
改質ソリューション
基本的な考え方は、ガラス繊維と樹脂を「一緒に流動させる」ことです。
まず、より適合性の高いカップリング剤処理が施されたガラス繊維に変更し、配合に相溶化剤を添加して、ガラス繊維とナイロンの界面結合を強化します。さらに、フローマーク防止剤と適量の滑剤・分散剤を添加し、溶融樹脂の流動性を高め、ガラス繊維をより確実に包み込めるようにします。
このような特に外観要求の高いハウジングでは、ガラス繊維含有率を適切に下げ、鉱物フィラーで剛性を補うことも有効です。強度は要件を満たせば十分であり、むやみにガラス繊維を増やす必要はありません。
材料調整後、顧客とともに射出成形条件を微調整します。金型温度を適切に上げ、射出速度を速めることで、溶融樹脂が表面で固化する前にキャビティを充填できるようにします。
改善効果
新材料を導入したところ、流動末端やウェルドライン部分の銀白色の繊維模様が明らかに薄くなり、広い面ではほとんど目立たなくなりました。外観部品は選別や塗装の工程を経ずに、そのまま組み立て・出荷が可能になりました。ハウジングの強度と落下性能は従来の要求範囲内に維持され、黒色の色調もロット間でのばらつきが少なくなりました。
対応プロセス
- 不良品を回収し、フローマークの発生位置をマーキングし、ゲートと樹脂の流動方向を照合する
- 同じ金型で材料を変更し、金型温度を調整して、材料起因か成形条件起因かを切り分ける
- フローマーク低減グレードのサンプルを製作し、金型温度、射出速度の推奨値を提示する
- 外観、強度、落下試験に合格後、量産供給を開始し、黒色材料はロットごとに色差管理を実施する
| 項目 | 改善前 | 改善後 |
|---|---|---|
| 表面外観 | 白色の繊維模様、曇り | 表面が均一で滑らか |
| 後処理 | 手直しまたは塗装が必要 | 成形後そのまま出荷可能 |
| 材料 | 標準ガラス繊維強化PA6 | 低フローマーク変性ガラス繊維強化PA6 |