客户需求
电钻、角磨机这类电动工具的黑色外壳。外壳要扛跌落、要固定电机,所以用玻纤增强尼龙;但它又是消费者第一眼看到、天天握在手里的地方,品牌方对外观卡得很严:表面要均匀的亚光黑,不能有发白、发花。
生产中的问题
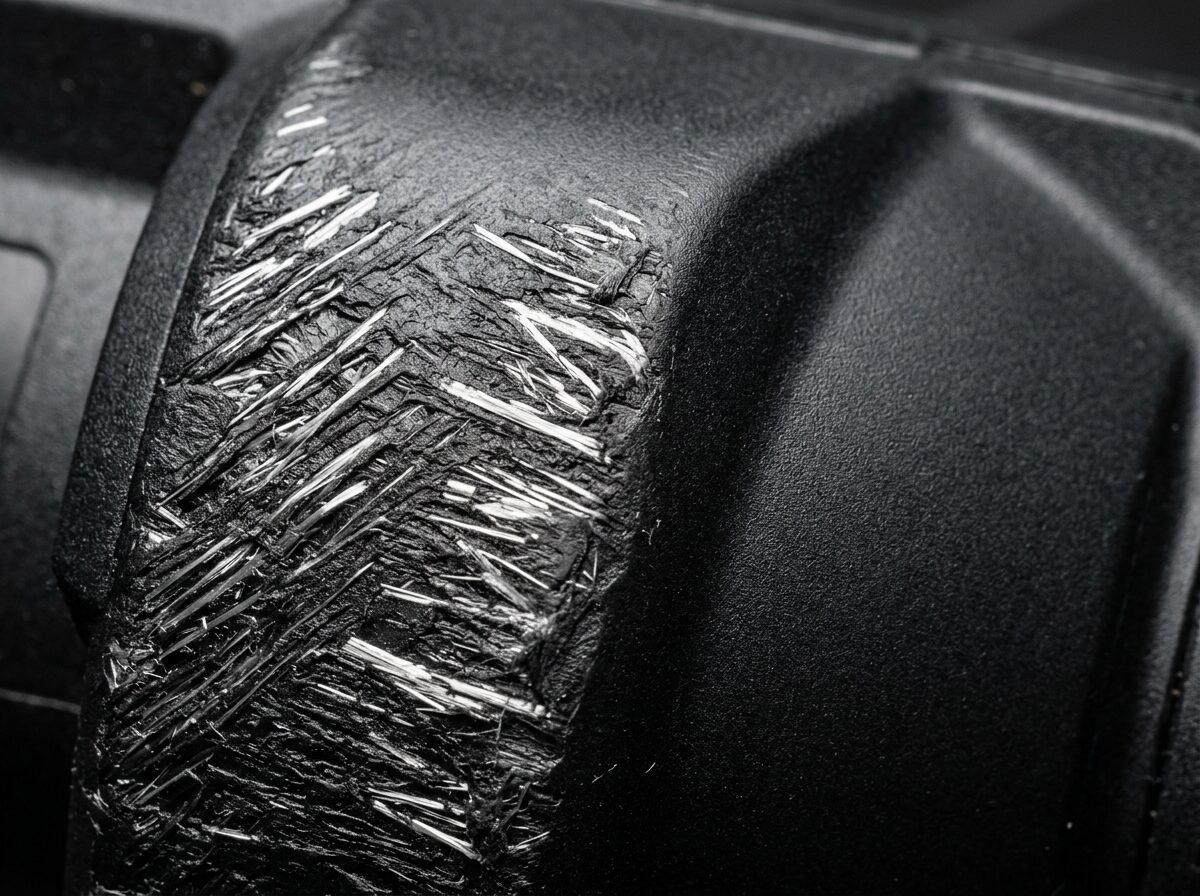
注塑出来的外壳,浇口附近还行,越往料流末端越差:表面一道道银白色的纤维纹,摸上去发涩,熔接线和转角处最明显。来料检验一批批退回,工厂只能挑选、返工,或者加一道喷漆把它盖住,成本和交期都扛不住。
现场先排除工艺:把模温往上提,浮纤会轻一些,但周期变长、产量下来,而且离模温最远的角落还是有。再把同一副模换不同批次的料试,差别明显——说明问题主要在材料上:玻纤和尼龙“抱”得不够紧,熔体往前流时玻纤跑在前面,一贴上相对冷的模具表面就被冻住,来不及被树脂包住,于是露在了外面。
改性方案
思路是让玻纤和树脂“一起走”。
先换偶联剂处理更匹配的玻纤,并在配方里加相容剂,把玻纤和尼龙的界面结合做牢;再加入防浮纤助剂和适量润滑分散剂,让熔体流动性更好、更能把玻纤包住。
对这种外观要求特别高的外壳,还可以适当降低玻纤含量,用矿物填充补回刚性——强度够用就行,不必一味堆玻纤。
材料调好以后,再和客户一起微调注塑:适当提高模温、加快注射速度,让熔体在表面凝固之前就把型腔填满。
解决效果
新料上机后,料流末端和熔接线位置的银白纤维纹明显变淡,大面基本看不出来,外观件可以直接装配出货,省掉了挑选和喷漆这一道。外壳的强度和跌落表现保持在原来的要求范围内,黑色色泽批次之间也更一致。
处理过程
- 收不良件,标出浮纤位置,对照浇口和料流方向
- 同模换料、调模温,分清是材料问题还是工艺问题
- 打样低浮纤配方,同时给出模温、注射速度建议
- 外观、强度和跌落测试通过后批量供货,黑色料按批次做色差管控。
| 指标 | 改进前 | 改进后 |
|---|---|---|
| 表面外观 | 白色纤维纹、发花 | 表面均匀细腻 |
| 后处理 | 需返工或喷涂 | 直接成型出货 |
| 材料 | 普通玻纤 PA6 | 低浮纤改性玻纤 PA6 |