Kundenanforderung
Glasfaserverstärkte Polyamid-Großteile wie Bürostuhl-Fünfsternefüße, Gerätebasen und große Halterungen. Sie müssen Lasten tragen, daher wird viel Glasfaser zugesetzt; gleichzeitig müssen sie eben aufliegen und Bohrungen präzise ausgerichtet sein, da später Rollen, Gasfedern und Schrauben montiert werden.
Problem in der Produktion
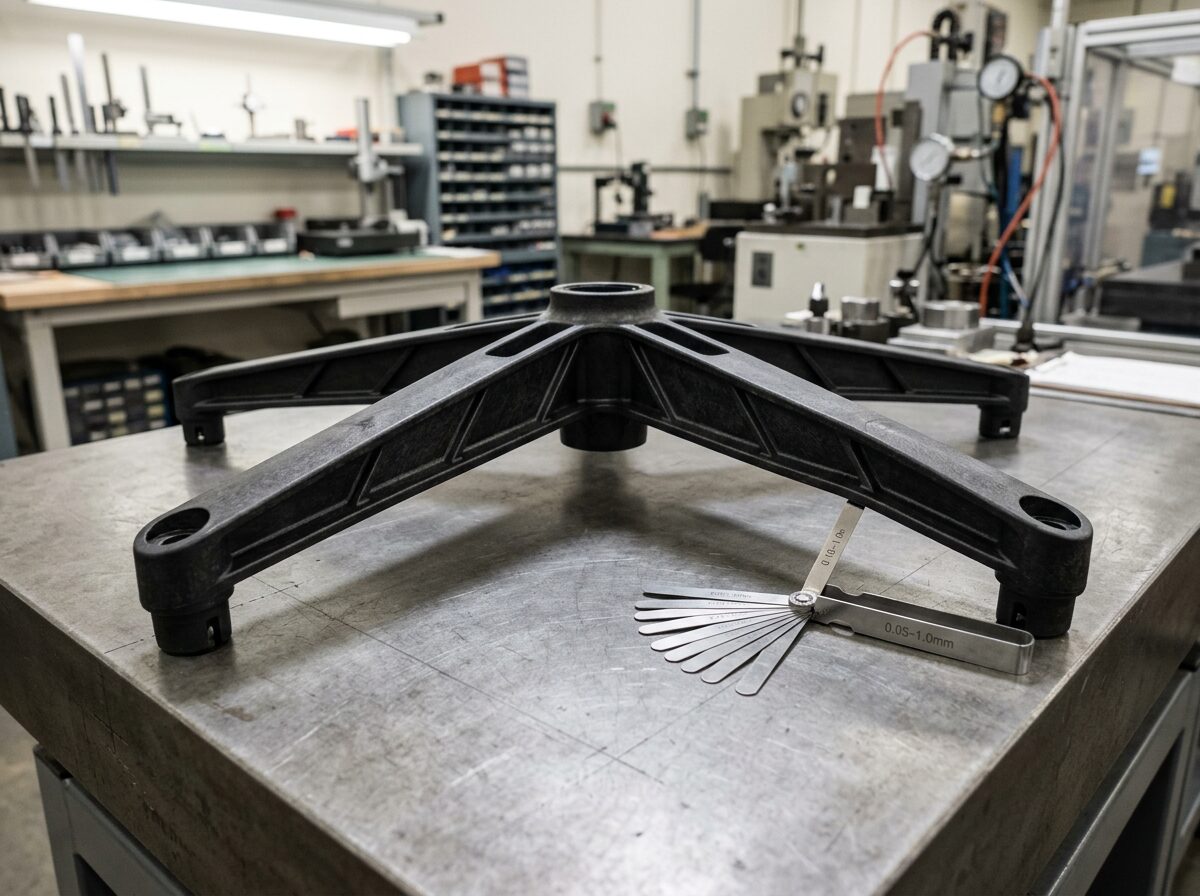
Nach dem Entformen und beim Prüfen auf der Prüfplatte waren bei den Fünfsternefüßen ein oder zwei Spitzen angehoben; eine Fühlerlehre ließ sich leicht darunter schieben. Beim Montieren der Rollen waren die Bohrungen versetzt, sodass die Montage nicht reibungslos verlief. Problematischer war, dass einige Teile, die am Tag der Fertigung die Prüfung bestanden, nach einigen Tagen Lagerung erneut gemessen eine größere Verformung aufwiesen.
Zunächst wurde der Prozess untersucht: Nachdruck und Kühlzeit wurden angepasst, die Verbesserung war jedoch begrenzt. Dann wurde die Verzugsrichtung analysiert – sie hing immer mit der Fließrichtung zusammen. Die Ursache: Die Glasfasern richten sich entlang der Fließrichtung aus. In Faserrichtung ist die Schrumpfung gering, senkrecht dazu jedoch deutlich höher. Da die Schrumpfung in beide Richtungen unterschiedlich ist, wird das große Teil beim Abkühlen „verzogen“. Ungleichmäßige Wanddicken und ungleichmäßige Kühlung verstärken das Problem, und die Eigenspannungsfreisetzung nach der Lagerung führt zu weiterer Verformung.
Modifizierungslösung
Da allein die Prozessanpassung nicht ausreichte, wurde die Schrumpfungsdifferenz des Materials angegangen.
Im Glasfasersystem wurden plättchen- oder kugelförmige Füllstoffe kombiniert – plättchenförmiges Glimmer, Talkum oder Glasmikrokugeln. Diese sind richtungsunabhängig und verringern den Unterschied zwischen „geringer Schrumpfung in Fließrichtung“ und „hoher Schrumpfung quer dazu“. Die Glasfaser wird teilweise beibehalten, um die Festigkeit zu erhalten, nicht vollständig entfernt.
Gleichzeitig wurde die Kristallisationsgeschwindigkeit angepasst, sodass das Bauteil in der Form vollständiger schrumpft und die Nachschrumpfung nach dem Entformen geringer ausfällt.
Zusätzlich zum Material wurden gemeinsam mit dem Kunden die Angusslage und lokale Wanddicken überprüft; an zu dicken Stellen wurde eine Materialreduzierung empfohlen und die Werkzeugtemperatur gleichmäßiger eingestellt.
Ergebnis
Mit der verzugsarmen Rezeptur waren die angehobenen Stellen der Fünfsternefüße deutlich reduziert, die Lochbild-Konsistenz verbessert, und die Montage von Rollen und Gasfedern lief reibungslos. Nach mehrtägiger Lagerung zeigten die Nachmessungen eine stabilere Verformung als zuvor. Die Tragfähigkeit blieb innerhalb der geforderten Spezifikationen.
Vorgehen
- Messung der fehlerhaften Teile auf der Prüfplatte mit Fühlerlehre; Dokumentation von Verzugsposition und -richtung
- Abgleich mit Anguss- und Fließrichtung, um Materialschrumpfungsprobleme von Prozesskühlproblemen zu unterscheiden
- Bemusterung einer verzugsarmen Rezeptur mit Glasfaser-Mineral-Kombination; Anpassung von Werkzeugtemperatur und Nachdruck
- Nach bestandener Maßprüfung, Nachmessung nach Lagerung und Belastungstest Serienlieferung.
| Merkmal | Vorher | Nachher |
|---|---|---|
| Ebenheit | Eine Ecke angehoben, liegt nicht eben | Deutlich verbesserte Ebenheit |
| Montage | Bohrungen fluchten nicht | Reibungslose Montage |
| Material | Standard-Glasfaser-PA6/PA66 | Verzugsarmes mineralmodifiziertes Glasfaser-Polyamid |