고객 요구
사무용 의자 별모양 다리, 장비 베이스, 대형 브래킷과 같은 유리섬유 강화 나일론 대형 부품. 하중을 견뎌야 하므로 유리섬유 함량이 높습니다. 동시에 평평하게 놓여야 하고 홀 위치가 정확해야 하며, 이후 바퀴, 가스 실린더, 나사를 장착해야 합니다.
생산 중 문제
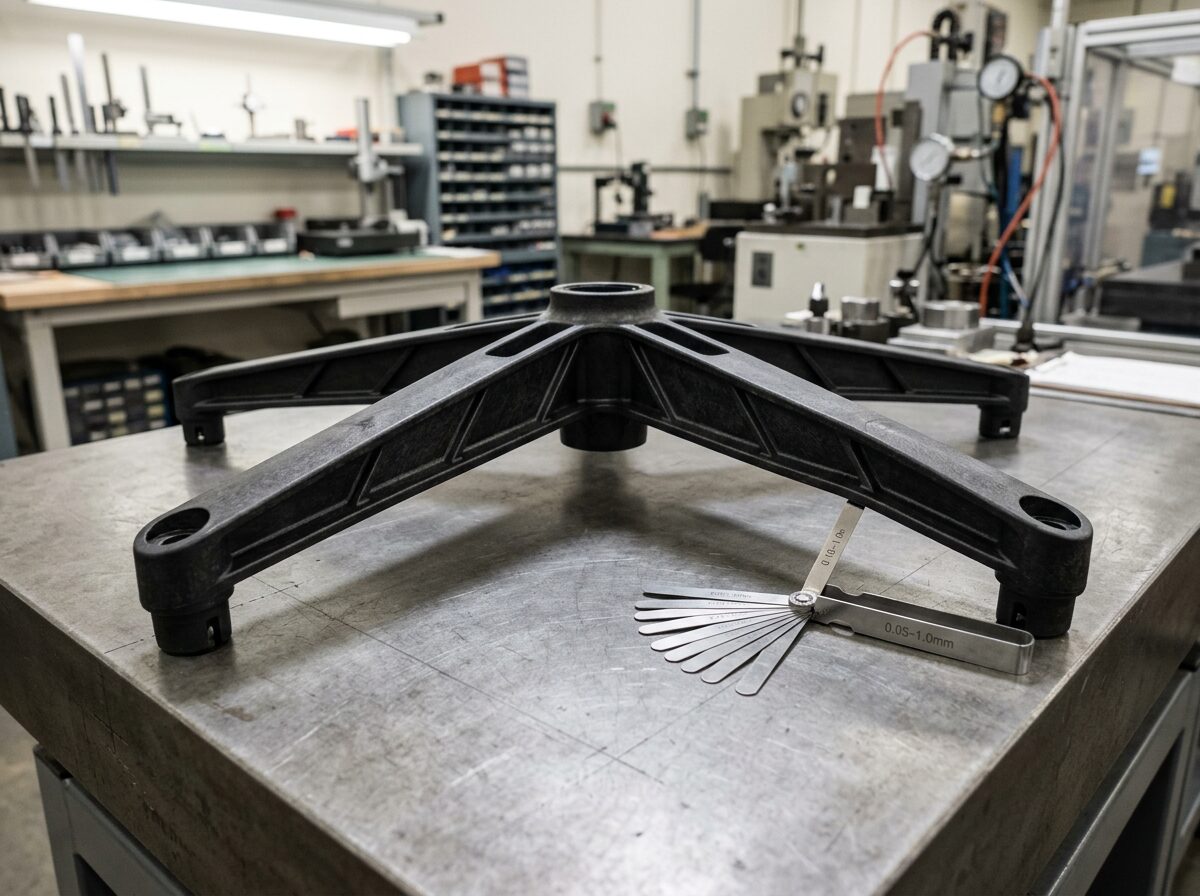
제품을 금형에서 빼내 검사 플랫폼에 놓았을 때 별모양 다리의 발끝 하나 또는 두 개가 들려 있었고, 틈새 게이지를 넣으면 들어갔습니다. 바퀴를 장착할 때 홀 위치가 어긋나 장착이 원활하지 않았습니다. 더 문제는 당일 검사에 합격한 부품도 며칠 후 다시 측정하면 변형이 더 커진다는 점이었습니다.
먼저 공정을 점검했습니다: 보압, 냉각 시간을 모두 조정했지만 개선 효과는 제한적이었습니다. 휨 방향을 살펴보니 항상 수지 흐름 방향과 관련이 있었습니다. 원인은 유리섬유가 수지 흐름 방향을 따라 정렬되어, 유리섬유 방향으로는 수축이 작고 수직 방향으로는 수축이 크기 때문입니다. 양쪽 수축이 달라 대형 부품이 냉각되면서 '비틀리며' 휘어졌습니다. 벽 두께 불균일, 냉각 불균일은 이 문제를 증폭시키고, 보관 후 내부 응력 완화로 변형이 계속 진행되었습니다.
개질 솔루션
공정 조정만으로는 해결되지 않아 재료의 수축 차이에 접근했습니다.
유리섬유 시스템에 판상 또는 구형 충전재(판상 운모, 탈크 또는 유리 미소구슬)를 복합 배합했습니다. 이들은 방향성이 없어 '흐름 방향 수축 작음, 횡방향 수축 큼'의 차이를 줄여줍니다. 유리섬유는 강도를 유지하기 위해 일부를 유지했고, 일괄적으로 제거하지 않았습니다.
동시에 결정화 속도를 조정하여 제품이 금형 내에서 더 충분히 수축하고, 탈형 후 후수축이 더 적도록 했습니다.
재료 외에도 고객과 함께 게이트 위치와 국부 벽 두께를 검토했고, 두꺼운 부분에 대해 살빼기(감육) 제안을 했으며 금형 온도를 더 균일하게 조정했습니다.
개선 효과
저휨 변형 배합으로 교체한 후, 별모양 다리를 플랫폼에 놓았을 때 들림이 현저히 줄었고 홀 위치 일관성이 개선되어 바퀴와 가스 실린더 장착이 원활해졌습니다. 며칠 후 재측정해도 변형이 기존보다 안정적이었습니다. 하중 성능은 기존 요구 범위 내에서 유지되었습니다.
진행 과정
- 플랫폼과 틈새 게이지로 불량 부품을 측정하고 휨 위치와 방향 기록
- 게이트 및 수지 흐름 방향과 대조하여 재료 수축 문제와 공정 냉각 문제를 구분
- 유리섬유 + 미네랄 복합 배합의 저휨 변형 배합으로 시제품 제작, 금형 온도 및 보압 조정 병행
- 치수, 보관 후 재측정 및 하중 테스트를 모두 통과한 후 양산 공급
| 항목 | 개선 전 | 개선 후 |
|---|---|---|
| 평면도 | 한쪽 모서리가 들리고 평평하지 않음 | 평탄도 현저히 개선 |
| 조립 | 홀 위치가 맞지 않음 | 조립 원활 |
| 재료 | 일반 유리섬유 PA6 / PA66 | 저휨 변형 미네랄 복합 유리섬유 나일론 |