お客様の要望
オフィスチェアの五叉脚、機器ベース、大型ブラケットなどのガラス繊維強化ナイロン大型部品。これらは荷重を支える必要があるため、ガラス繊維の含有量が多くなります。同時に、平面度が確保され、穴位置が正確に合致し、後工程でキャスター、ガスシリンダー、ネジを取り付ける必要があります。
生産中の課題
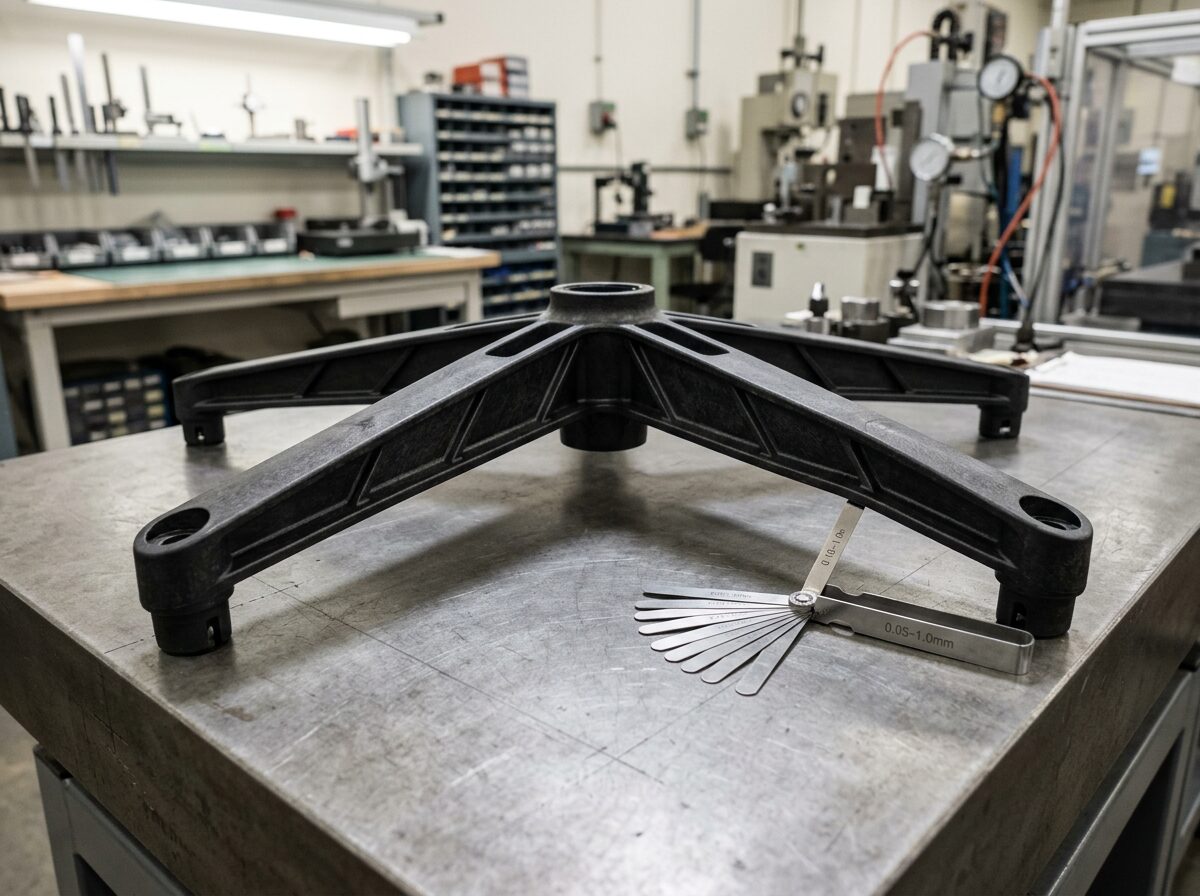
製品を金型から取り出して検査台に置くと、五叉脚の1〜2本の脚先が浮き上がり、シックネスゲージが入り込む状態でした。キャスターを取り付ける際には穴位置がずれて、取り付けがスムーズにいきませんでした。さらに問題だったのは、当日の検査に合格した部品でも、数日後に再測定すると変形がさらに大きくなっていたことです。
まずプロセスを調査しました。保圧時間や冷却時間を調整しましたが、改善は限定的でした。次に反りの方向を確認すると、常に樹脂の流動方向と関連していました。原因は、ガラス繊維が樹脂の流れに沿って一方向に配向し、繊維方向の収縮は小さく、垂直方向の収縮は大きいため、両方向の収縮差によって大型部品が冷却時に「ねじれる」ように反ることでした。肉厚の不均一や冷却の不均一はこの問題を増幅させ、放置後の内部応力の解放によって変形がさらに進行しました。
改質ソリューション
プロセス調整だけでは抑制できないため、材料の収縮差に着目しました。
ガラス繊維系に板状や球状のフィラーを複合化しました。板状のマイカやタルク、あるいはガラスビーズなどです。これらは配向性がないため、「流動方向の収縮が小さく、横方向の収縮が大きい」という差を縮小できます。ガラス繊維は強度を維持するために一部残し、全量を排除するわけではありません。
同時に結晶化速度を調整し、金型内での収縮をより完了させ、取り出し後の後収縮を低減しました。
材料面に加えて、お客様とともにゲート位置と局所的な肉厚も確認し、厚肉部分の肉抜き提案を行い、金型温度をより均一に調整しました。
改善効果
低反りグレードに変更後、五叉脚をプラットフォームに置いた際の浮き上がりが明らかに低減し、穴位置の精度が向上し、キャスターやガスシリンダーの取り付けがスムーズになりました。数日間放置後の再測定でも、変形は従来よりも安定していました。耐荷重性能は従来の要求範囲内に維持されています。
対応プロセス
- プラットフォームとシックネスゲージで不良品を測定し、反りの位置と方向を記録
- ゲート位置と樹脂流動方向を照合し、材料の収縮問題とプロセスの冷却問題を切り分け
- ガラス繊維+鉱物フィラー複合の低反りグレードを試作し、金型温度と保圧を調整
- 寸法、放置後の再測定、耐荷重テストに合格後、量産供給を開始
| 項目 | 改善前 | 改善後 |
|---|---|---|
| 平面度 | 一角が浮き上がり、平面に置けない | 平面度が明らかに改善 |
| 組み立て | 穴位置が合わない | 組み立てがスムーズ |
| 材料 | 標準ガラス繊維 PA6 / PA66 | 低反り鉱物複合ガラス繊維ナイロン |