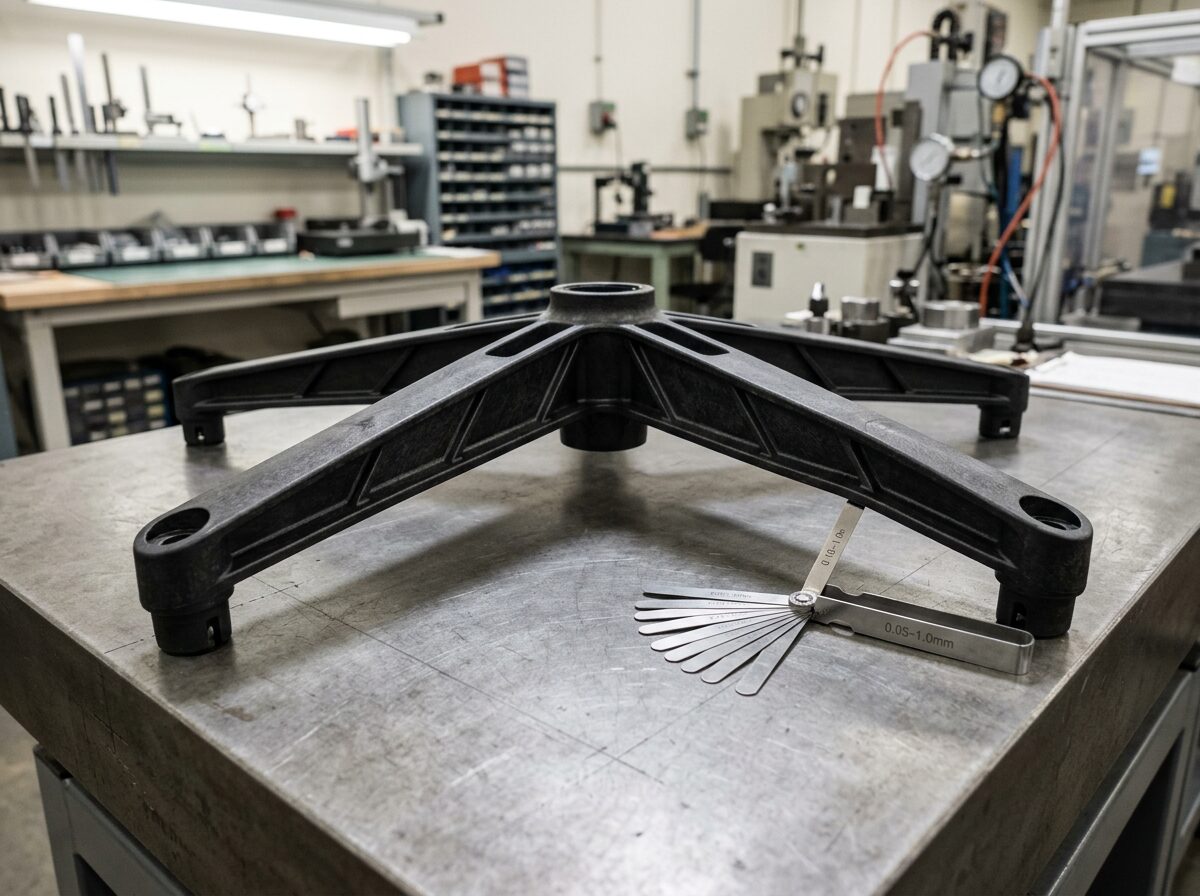
客户需求
办公椅五星脚、设备底座、大号支架这类玻纤增强尼龙大件。它们要承重,所以玻纤加得多;同时又要放得平、孔位对得准,后面要装轮子、气杆、螺丝。
生产中的问题
产品脱模后放到检验平台上,五星脚有一两个脚尖是翘起来的,用塞尺一塞就进去;装轮子时孔位偏,装不顺。更麻烦的是,有的件当天检验合格,放了几天再量,变形又大了一点。
先排查工艺:保压、冷却时间都调过,改善有限。再看翘的方向——总是和料流方向有关。原因是玻纤顺着料流排成一排,顺着玻纤的方向收缩很小,垂直方向却收缩得多,两边收缩不一样,大件一冷却就被“拧”弯了;壁厚不均、冷却不均,会把这个问题放大,放置后的内应力释放又让它继续变形。
改性方案
单靠调工艺压不住,就从材料的收缩差异下手。
在玻纤体系里复配片状或球状的填料——片状的云母、滑石,或者玻璃微珠——它们没有方向性,能把“顺流缩得少、横向缩得多”的差距拉小。玻纤保留一部分维持强度,不是一刀切地去掉。
同时调整结晶速度,让制品在模具里收缩得更充分、出模后的后收缩更少。
材料之外,也和客户一起看了浇口位置和局部壁厚,对偏厚的位置提出减胶建议,并把模温调得更均匀。
解决效果
换成低翘曲配方后,五星脚放到平台上的翘起明显减小,孔位一致性提高,装轮子、装气杆顺畅了;放置几天后复测,变形也比原来稳定。承重方面保持在原来的要求范围内。
处理过程
- 平台加塞尺测量不良件,记录翘曲位置和方向
- 对照浇口和料流方向,分清材料收缩问题和工艺冷却问题
- 打样玻纤+矿物复配的低翘曲配方,配合调整模温与保压
- 尺寸、放置后复测和承重测试都通过后批量供货。
| 指标 | 改进前 | 改进后 |
|---|---|---|
| 平面度 | 一角翘起、放不平 | 平整度明显改善 |
| 装配 | 孔位对不上 | 装配顺畅 |
| 材料 | 普通玻纤 PA6 / PA66 | 低翘曲矿物复配玻纤尼龙 |