Задача клиента
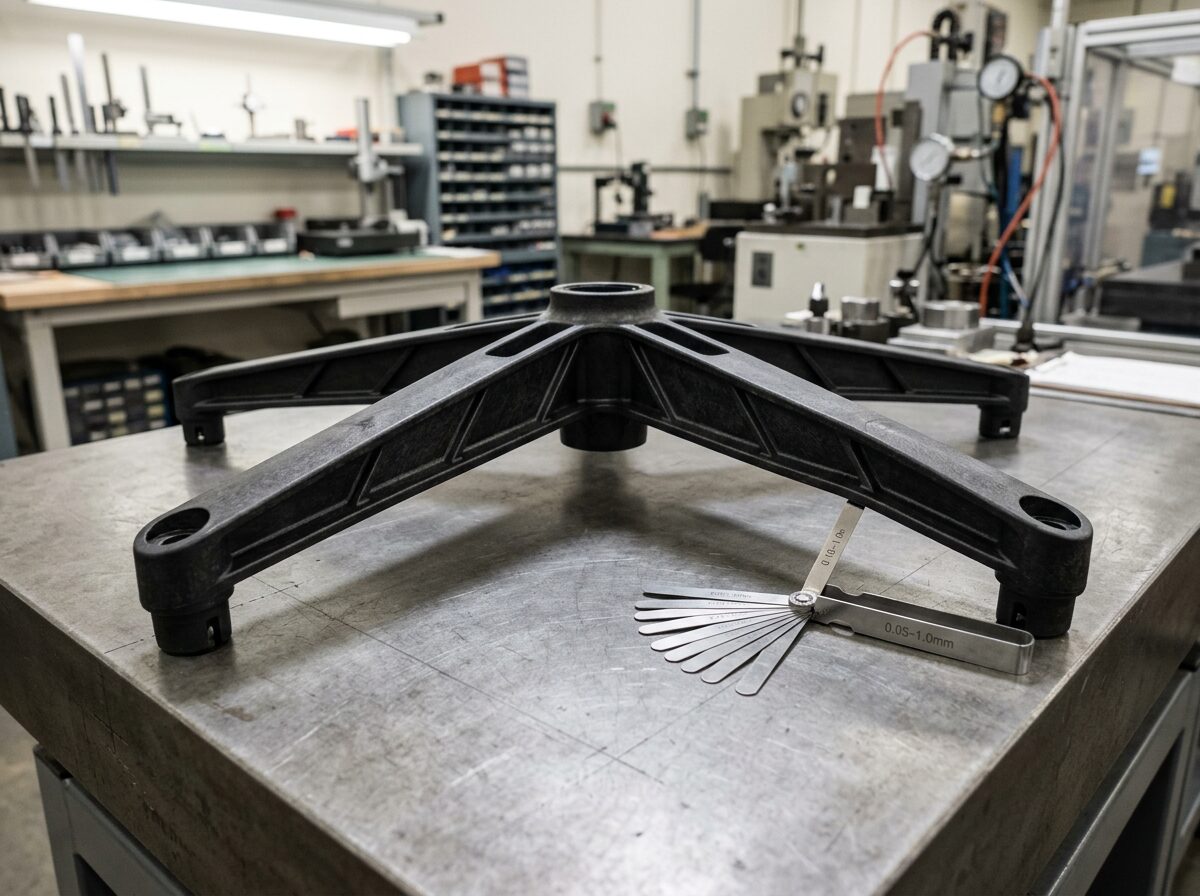
Крупные детали из стеклонаполненного нейлона: пятилучевые основания офисных кресел, основания оборудования, крупные кронштейны. Они должны нести нагрузку, поэтому содержание стекловолокна высокое; при этом они должны ровно стоять на плоскости, а отверстия должны точно совпадать — впоследствии на них устанавливаются колесики, газлифты, винты.
Проблема в производстве
После извлечения из формы изделие укладывается на контрольную плиту — один-два луча пятилучевого основания приподняты, щуп свободно проходит под ними; при установке колесиков отверстия смещены, сборка затруднена. Хуже того, некоторые детали проходят контроль в день изготовления, а через несколько дней при повторном измерении деформация снова немного увеличивается.
Сначала проверяли технологический процесс: регулировали выдержку под давлением и время охлаждения — улучшение ограниченное. Затем проанализировали направление коробления — оно всегда связано с направлением течения материала. Причина: стекловолокно выстраивается вдоль направления течения, усадка вдоль волокна мала, а поперек — велика, усадка по двум направлениям различается, и крупная деталь при охлаждении «скручивается»; неравномерная толщина стенок и неравномерное охлаждение усиливают этот эффект, а релаксация внутренних напряжений после вылеживания приводит к дальнейшей деформации.
Решение модификацией
Одной только корректировкой технологического режима проблему не решить — воздействуем на разницу усадки материала.
В стекловолоконную систему добавляем комбинацию пластинчатых или сферических наполнителей — пластинчатую слюду, тальк или стеклянные микросферы. Они не имеют направленности и уменьшают разницу между «малой усадкой вдоль потока» и «большой усадкой поперек». Стекловолокно частично сохраняется для поддержания прочности — не удаляется полностью.
Одновременно корректируем скорость кристаллизации, чтобы деталь давала более полную усадку в форме и имела меньшую последующую усадку после извлечения.
Помимо материала, совместно с заказчиком проанализировали расположение литника и локальную толщину стенок: для чрезмерно толстых участков предложили уменьшить толщину, а температуру формы сделали более равномерной.
Результат
После перехода на рецептуру с низким короблением приподнятость лучей основания на плите заметно уменьшилась, точность расположения отверстий повысилась, установка колесиков и газлифтов стала беспрепятственной; при повторном измерении через несколько дней деформация также стала стабильнее по сравнению с исходной. Несущая способность сохранилась в требуемом диапазоне.
Ход работы
- Измерение дефектных деталей на плите с помощью щупа, фиксация положения и направления коробления
- Сопоставление с расположением литника и направлением течения материала, разделение проблемы усадки материала и проблемы охлаждения в технологическом процессе
- Изготовление опытных образцов рецептуры с низким короблением на основе стекловолокна с минеральными наполнителями, параллельная корректировка температуры формы и выдержки под давлением
- После прохождения контроля размеров, повторных измерений после вылеживания и испытаний на нагрузку — переход к серийным поставкам.
| Показатель | До | После |
|---|---|---|
| Плоскостность | Один угол приподнят, деталь не ложится на плоскость | Заметное улучшение плоскостности |
| Сборка | Отверстия не совпадают | Беспрепятственная сборка |
| Материал | Обычный стеклонаполненный PA6 / PA66 | Нейлон со стекловолокном и минеральными наполнителями, низкое коробление |